Bij industriële leidingen moet een lasverbinding passen bij de eisen van het proces. Denk aan betrouwbaarheid, reinigbaarheid en controle van de uitvoering. Orbitaal lassen RVS kan daarbij een geschikte techniek zijn, vooral wanneer veel vergelijkbare buisverbindingen onder gecontroleerde omstandigheden moeten worden gemaakt. Het belangrijkste voordeel is de herhaalbaarheid van het lasproces. Die ontstaat echter alleen wanneer voorbereiding, instellingen en uitvoering op elkaar zijn afgestemd.
Hoe werkt orbitaal lassen bij RVS?
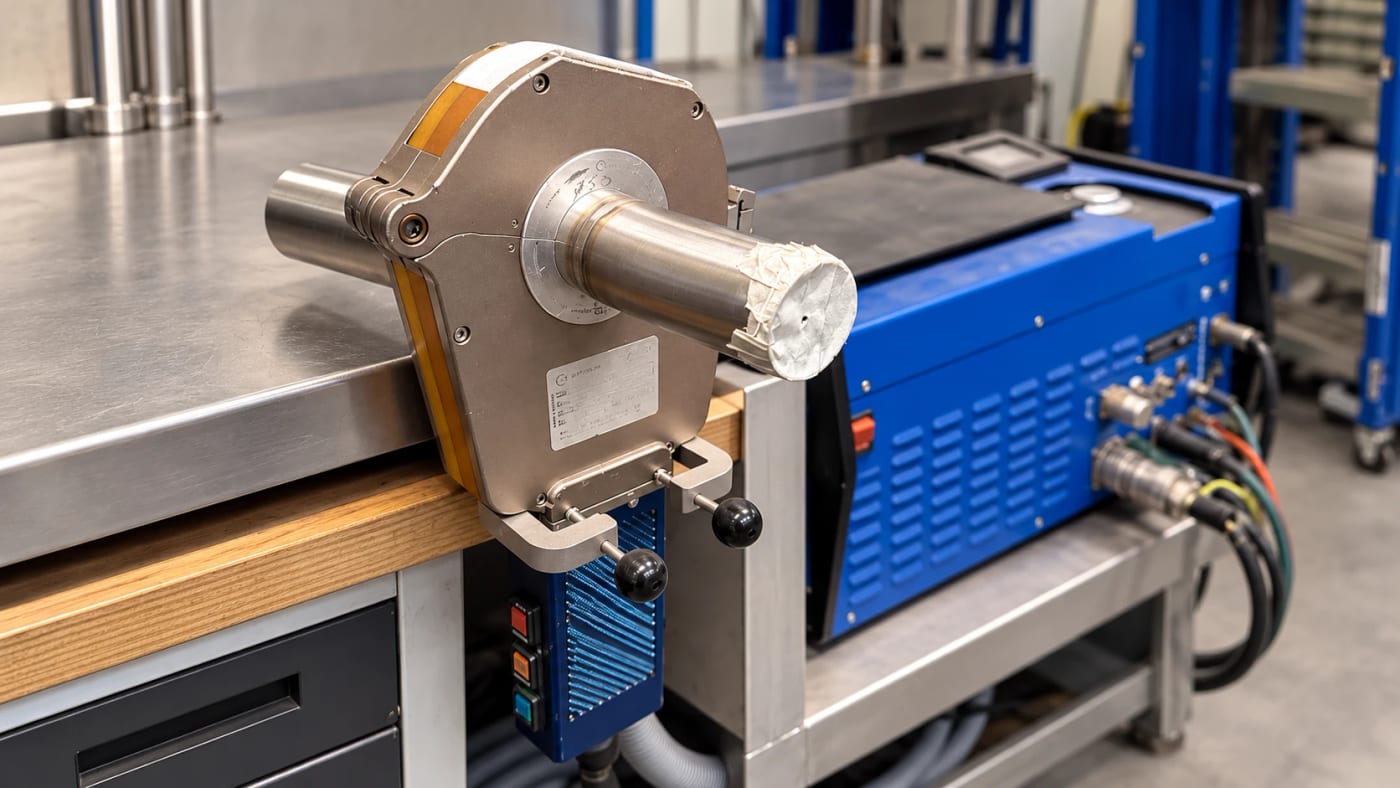
Bij orbitaal lassen beweegt een elektrode of lastoorts mechanisch rond de buisverbinding. De buizen blijven daarbij doorgaans op hun plaats. Voor RVS-leidingwerk wordt vaak een TIG-proces gebruikt, waarbij een elektrische boog het materiaal plaatselijk laat smelten en beschermgas de laszone afschermt.
De apparatuur volgt een ingesteld lasprogramma. Daarin worden onder meer de lasstroom en de bewegingssnelheid vastgelegd. Afhankelijk van het systeem en de toepassing gebeurt het lassen met of zonder toevoegmateriaal. Er bestaan verschillende laskoppen voor uiteenlopende buisafmetingen, wanddiktes en werkomstandigheden. De keuze van de apparatuur hoort daarom bij de technische voorbereiding van de opdracht.
Orbitaal lassen RVS: wat zijn de voordelen?
Een belangrijk voordeel is dat dezelfde instellingen opnieuw kunnen worden toegepast op vergelijkbare verbindingen. Daardoor zijn de lasbeweging en de ingestelde procesparameters minder afhankelijk van de handmatige uitvoering tijdens elke afzonderlijke las. Dat helpt om een consistent lasproces op te bouwen.
Voor u als technische verantwoordelijke zijn vooral deze aspecten relevant:
- Herhaalbaarheid: een passend lasprogramma kan opnieuw worden gebruikt bij verbindingen met overeenkomstige kenmerken.
- Procesbeheersing: belangrijke instellingen worden vooraf bepaald, waardoor de uitvoering beter te structureren is.
- Registratie: afhankelijk van de apparatuur kunnen lasparameters en procesgegevens worden opgeslagen voor de opvolging van de uitvoering.
Die voordelen maken orbitaal lassen interessant wanneer u veel vergelijkbare lassen moet laten uitvoeren. Ze betekenen niet dat elke orbitale las automatisch aan alle projecteisen voldoet. De beoordeling van de uiteindelijke verbinding blijft een afzonderlijke stap.
Wanneer is deze techniek zinvol?
Orbitaal lassen verdient aandacht bij leidingwerk met terugkerende buisafmetingen en goed voorbereide verbindingen. Ook wanneer een project vraagt om een gestructureerde registratie van het lasproces, kan de techniek een passende keuze zijn.
Bij RVS piping is het nuttig om de lasmethode al tijdens de voorbereiding te bespreken. Past de laskop rond de voorziene verbinding? Is de lasplaats bereikbaar? Welke verbindingen kunnen vooraf worden samengesteld en welke moeten op locatie worden uitgevoerd?
Een algemeen praktijkvoorbeeld is een leidingmodule met meerdere vergelijkbare buisverbindingen. Door vóór de montage de bereikbaarheid en lasvolgorde te bekijken, kunt u bepalen waar een orbitale aanpak praktisch uitvoerbaar is.
De sector alleen bepaalt de keuze niet. Binnen voeding, pharma of chemie kunnen leidingen verschillende functies en kwaliteitseisen hebben. Vertrek daarom van het medium, de bedrijfsomstandigheden en de projectspecificaties.
De voorbereiding bepaalt het resultaat
Automatisering neemt de nood aan vakkennis niet weg. De operator moet onder meer begrijpen hoe materiaal, instellingen, elektrode en gasbescherming het lasproces beïnvloeden. Een machine voert het ingestelde programma uit, maar beoordeelt daarmee niet automatisch of alle uitgangsvoorwaarden correct zijn.
Belangrijke aandachtspunten zijn:
- Buisvoorbereiding: de uiteinden moeten geschikt zijn voorbereid voor de gekozen lasprocedure.
- Uitlijning: de te verbinden delen moeten correct tegenover elkaar staan.
- Reinheid: verontreiniging rond de verbinding kan het lasproces verstoren.
- Gasbescherming: naast bescherming aan de buitenzijde vraagt ook de binnenzijde van de las aandacht.
Bij RVS wordt hiervoor doorgaans een geschikt backinggas gebruikt: beschermgas aan de binnenzijde van de leiding. Dit helpt oxidatie tijdens het lassen te beperken. Gasdebiet en druk moeten bij de opstelling passen.
Maak daarnaast vooraf afspraken over de vereiste controles en documentatie. Een opgeslagen lasprogramma beschrijft de gekozen instellingen; het vervangt de beoordeling van de uitgevoerde las niet.
Wanneer blijft handmatig lassen een goede keuze?
Orbitaal lassen is niet voor elke verbinding de meest praktische oplossing. Beperkte ruimte, afwijkende geometrieën of veel wisselende verbindingen kunnen de inzet bemoeilijken. Handmatig TIG-lassen kan dan een geschikte aanpak blijven.
Beoordeel ook de volledige uitvoeringstijd. Voorbereiding, instellen, gasbescherming en eventuele proeflassen horen bij het werk. Bij een beperkte hoeveelheid verbindingen weegt die voorbereiding anders door dan bij een reeks vergelijkbare lassen. Een algemene belofte dat orbitaal lassen altijd sneller of goedkoper is, zou daarom te ver gaan.
Neem de lasmethode mee in engineering en design, samen met bereikbaarheid, prefabricage en montagevolgorde. Zo kiest u de techniek op basis van het volledige leidingwerk.
Wilt u weten welke lasaanpak bij uw RVS-leidingwerk past? Pivaco combineert engineering, een eigen atelier en montage met eigen vakmensen. Neem contact op om de uitvoering en aandachtspunten van uw project te bespreken.